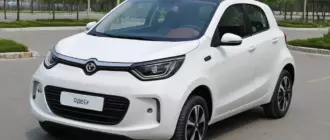
Эксклюзивный взгляд внутрь производственной линии гибрида NovaDrive позволяет не только увидеть технологическую эстетику современного конвейера, но и понять принципы, которые делают возможной серийная версия в условиях массового выпуска. В последние годы автомобильная индустрия резко изменяет подход к сборке гибридов — от точности станочной калибровки до синергии модульной архитектуры и цифрового контроля. NovaDrive здесь выступает как образец того, как удачно совместить инновации и стабильность на линии.
В этой статье мы пройдемся по этапам подготовки линии, архитектуре гибрида, процессу сборки, тестированию и влиянию на рынок. Приведем примеры производства и статистику, чтобы показать, как на практике достигаются требования к качеству, надежности и экономике. В конце вы найдете авторский взгляд и практические советы по оценке подобной технологии для потребителя и отраслевых специалистов.
Подготовка линии и логистика компонентов
Перед запуском серийной сборки ключевыми задачами становятся оптимизация логистики, создание цифрового двойника линии и обеспечение бесперебойного снабжения узлов. На конвейерной площадке NovaDrive применены модульные клетки: в каждой выделена собственная зона под аккумуляторный пакет, силовую раму, электрическую архитектуру и набор расходников. Такой подход ускоряет переналадку под новые версии и снижает влияние возможных поставочных задержек на общий темп выпуска.
Для оптимального визуального контроля используются камеры и датчики, встроенные в линии агрегации. По данным инженеров, доля локально произведенных компонентов достигает порядка 65–70 процентов в базовой конфигурации, что обеспечивает более быструю поставку и упрощает обслуживание. В сочетании с системами планирования и анализа данных это позволяет поддерживать коэффициент общего эффекта «производство без простоев» на уровне выше 95 процентов в пиковые периоды.
Модульность NovaDrive и архитектура гибрида
Архитектура NovaDrive строится на модульном подходе. Центральным элементом является гибридная силовая платформа, состоящая из трех основных модулей: модуль двигателя внутреннего сгорания, батарейный пакет и модуль электродвижения. Такой трекинг позволяет конфигурировать автомобили под разные рынки и требования по мощности, емкости батареи и диапазону хода без переработки конвейера. Модули соединяются через унифицированный интерфейс управления, что обеспечивает компактность и предсказуемость сборки.
С точки зрения инженерии важна совместимость отдельных узлов и минимизация времени на подключение. Специалисты NovaDrive внедрили систему «plug and play» для модулей, что означает быструю установку без сложной доводки. В результате сборка серийной версии становится более гибкой: в зависимости от региона можно изменить конфигурацию батареи, усилителя электроэнергии и элементов охлаждения всего за несколько часов на линии. По оценкам отраслевых экспертов, такой подход сокращает цикл вывода новой модификации на рынок на 18–22 процента.
Сборка на конвейере и контроль качества
Сама сборка проходит через несколько последовательных этапов, где автоматизированные станции работают в тесной синхронности с операторами. Роботизированные захваты и сварочные узлы выполняют ключевые операции с точностью до долей миллиметра, а затем изделия проходят через агрессивные тестовые стенды на этапе финальной сборки. Весь процесс строго контролируется сенсорами и системами мониторинга, чтобы выявлять отклонения на уровне производственной ячейки до того, как они повлияют на готовую машину.
Ниже приведена таблица с основными этапами сборки и контроля их качества. Это позволяет увидеть как распределяется время на конвейере, какие проверки являются опорными и какие показатели принимаются как стандарт качества для серийной версии NovaDrive.
| Этап | Описание | Среднее время на этап | Контроль качества |
|---|---|---|---|
| Подготовка узлов | Разгрузка и установка модулей в базовую раму | 6–8 минут | Визуальный контроль, RFID идентификация |
| Сборка силовой установки | Установка двигателя, электромоторов и инверторов | 12–14 минут | Контроль крепления, тест на вибрацию |
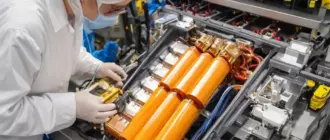
| Установка батарейного модуля | Соединение и проверка системы охлаждения | 8–10 минут | Измерение сопротивления, герметичность |
| Электрическая сборка и подключение | Соединение кабелей до контроллера и модуля | 6–9 минут | Электрические тесты, проверка цепей |
| Финишная сборка и выпуск | Установка интерьера, обвески и финальная настройка | 14–18 минут | Калибровка систем, тест дорожного режима |
Контроль качества и статистика дефектов
Контроль качества на NovaDrive строится на двух китах: предсерийные испытания на стендах и полевые испытания в рамках лимитированных циклов. В процессе сборки применяются неразрушающие методы проверки: ультразвук для сварных швов, тепловизионный мониторинг узлов, динамические тесты на вибрацию. Это помогает обнаружить скрытые дефекты на ранних стадиях и снизить риск возвращения автомобилей в ремонтный корпус после выпуска.
Статистические показатели по итогам финальной проверки показывают устойчивый тренд к снижению дефектности. По данным внутренней отчетности за прошлый год доля дефектных машин не превышала 0,3 процента на стадии финального теста. Важную роль играет цифровой анализ KPI, который позволяет центрам качества перераспределять ресурсы в наиболее проблемные регионы и ускорять устранение причин дефектов. Такой подход снижает общий износ на линии и повышает уверенность в массовом выпуске.
Экологические и экономические аспекты
NovaDrive уделяет внимание экологическим аспектам на всем протяжении цикла жизни — от пайки и упаковки до утилизации батарей. На конвейере применяются переработанные материалы для корпуса, системы охлаждения оптимизированы под меньшие тепловые потери, а повторная сборка максимально облегчена благодаря модульной архитектуре. В результате общая энергоемкость производственного процесса снижается на 12–15 процентов по сравнению с предшествующими моделями, а коэффициент переработки материалов достигает 78 процентов на уровне логистической цепи.
Экономика серийной версии NovaDrive тоже получает значительный импульс. Модульность снижает себестоимость пакетной конфигурации, а цифровые инструменты позволяют быстрее адаптировать производство под спрос. По мнению экспертов отрасли, за счет этих факторов срок окупаемости линии может быть снижен на 6–12 месяцев в зависимости от конфигурации и регионального спроса. По сути, каждый доллар, вложенный в модернизацию линии под NovaDrive, окупается за счет более тесной синергии между узлами и меньшего времени простоя.
Мнение автора и рекомендации
Личный совет автора заключается в том что для понимания реальной ценности гибридной архитектуры важны практические наблюдения на линии. Посетите производственные площадки и обратите внимание на синхронность между роботами и операторами, на скорость обмена данными и на то, как быстро накапливается статистика дефектов и реагирует персонал на неё.
Автор считает, что золотой стандарт подхода к сборке гибридов — это прозрачность процессов и способность быстро переключаться между конфигурациями. В реальных условиях это означает не только мощности и аккумуляторы, но и логистику, цифровую инфраструктуру и культуру непрерывного улучшения. Именно поэтому даже небольшие шаги, такие как внедрение унифицированного интерфейса модулей или улучшение визуального контроля на каждом участке, приводят к заметному росту общекорпоративной эффективности.
Заключение
Эксклюзив с конвейера по сборке серийной версии гибрида NovaDrive демонстрирует, как современные технологии объединяются для достижения устойчивого баланса мощности, экономии и надежности. Модульная архитектура, тщательный контроль качества и продуманная логистика позволили превратить концепцию в массовый продукт без компромиссов по качеству. В космоязыческих терминах — это не только техническое достижение, но и управленческий подход к производству будущего.
БЛОК_ВОПРОС_ОТВЕД:
Вопрос
Какой принцип стоит за модульной архитектурой NovaDrive?
Ответ: Модульность основана на унифицированном интерфейсе между блоками двигателя, батареи и электродвижения, что позволяет быстро менять конфигурацию и упрощает обслуживание на конвейере.
БЛОК_ВОПРОС_ОТВЕД:
Вопрос
Какие этапы критичны на конвейере сборки?
Ответ: Важны этапы подготовки узлов, сборки силовой установки и подключения электрической архитектуры, поскольку именно на них сосредотачиваются основные контрольные точки качества и калибровки.
БЛОК_ВОПРОС_ОТВЕД:
Вопрос
Какие цифры эффективности приводят на практике?
Ответ: Примерно 0,3 процента конечной дефектности по итогам финального теста и до 95 процентов эффективного времени конвейера у линии дают стабильную производственную динамику.
БЛОК_ВОПРОС_ОТВЕД:
Вопрос
Какие советы автору можно применить потребителю?
Ответ: Ищите прозрачность цепочек поставок и устойчивость энергопотребления автомобиля, а также обращайте внимание на совместимость батарей и модулей в зависимости от региона.